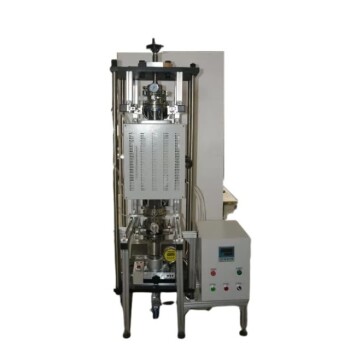
陶瓷 SLS 并非一步成型的致密化工艺。 结晶陶瓷的直接激光烧结无法达到完全致密,因为激光相互作用时间(仅为几分之一秒)提供的热能不足以驱动颗粒熔合所需的固态扩散。相反,激光仅用于熔化牺牲性聚合物粘结剂,将陶瓷颗粒粘合成脆弱的“生坯”,而真正的致密化过程只能在后续长时间的高温炉后处理中实现。
技术陶瓷的增材制造需要两阶段思维:打印机负责制造形状支架,而炉子则提供将该支架转化为致密结构陶瓷所需的持续热能。如果没有这种热后处理,你得到的仅仅是压实的粉末。
直接激光烧结的根本局限性
为什么激光无法烧结结晶陶瓷
在直接激光烧结过程中,高功率光束在粉末床上的每个点扫描仅需几毫秒。结晶陶瓷通过固态扩散实现致密化,即原子迁移以消除孔隙并熔合晶界。这种扩散是热激活的,需要高温和充足的保温时间。
激光无法同时提供这两个条件。热脉冲对于有意义的原子运动来说太短了,因此单个陶瓷晶粒永远无法烧结在一起。试图简单地增加激光功率会导致热冲击、开裂或局部熔化,但仍无法使整个零件固结。
牺牲性粘结剂的必要性
由于陶瓷本身不会熔合,陶瓷的 SLS 依赖于双组分粉末。将牺牲性热塑性粘结剂与陶瓷颗粒混合,激光仅选择性地熔化该粘结剂。
熔融的粘结剂润湿并连接陶瓷晶粒,形成具有足够搬运强度的生坯。关键在于,该生坯仍然具有低密度、高孔隙率,且在实际使用中完全没有机械强度。激光仅仅是“固定”了形状,并没有使材料致密化。
高温炉后处理如何完成零件制造
分两个阶段从生坯到致密陶瓷
将脆弱的生坯转化为完全致密的陶瓷需要经过严格控制的高温炉循环。该循环分为两个不同的阶段:脱脂和烧结。
首先,炉子在受控气氛下将零件缓慢加热至中等温度。在此脱脂阶段,聚合物粘结剂发生热分解并被彻底去除,留下纯陶瓷且极具多孔性的“棕色坯体”。如果此步骤过快,会导致气体滞留并引起裂纹。
脱脂后,炉温升高至更高的烧结温度——通常高于材料绝对熔点的 70%。在此阶段,固态扩散最终被激活,颗粒间的颈部生长闭合孔隙,从而实现高密度和结构强度。
为什么持续热能至关重要
保温时间是炉子能提供而激光无法提供的关键资源。 原子扩散是一个受温度和时间控制的速率过程。通过将零件在高温下保持数分钟或数小时,炉子提供了完全质量传输所需的累积热能。
这使得表面曲率驱动力能够通过空位扩散和晶界运动逐渐缩小孔隙。只有通过这种持续的热预算,陶瓷基体才能达到承重或透明应用所需的 95–99.9% 的理论密度。
现代实验室炉的灵活性
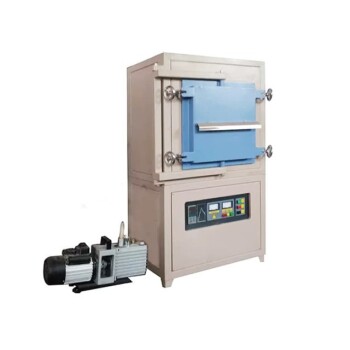
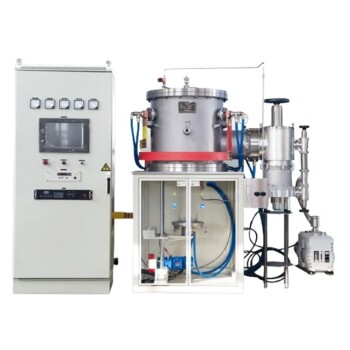
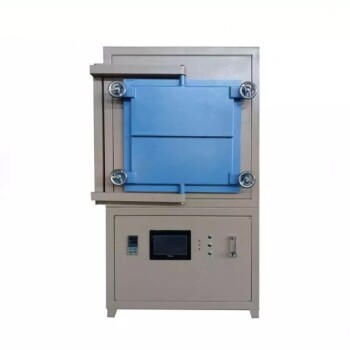
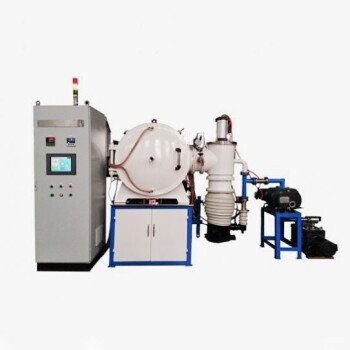
通过调节峰值温度、气体环境和压力,单一的炉式工艺可以适应各种陶瓷。马弗炉在空气中处理氧化物,而真空或受控气氛炉则可以在碳化物或氮化物等非氧化物陶瓷烧结过程中防止不良反应。
一些先进的后处理变体甚至在热循环过程中施加外部气体压力(热等静压)或单轴机械压力(热压)。这些增加了自然烧结应力,以消除最后残留的闭合孔隙,使那些难以进行常规无压烧结的材料也能达到理论密度。
理解权衡因素
收缩和变形不可避免
当生坯在炉中致密化时,它会显著收缩——通常线性收缩 15–20%。这种收缩并不总是均匀的。受约束的区域、不可烧结的夹杂物或炉内的温度梯度会产生内部拉应力,从而阻碍局部致密化。
如果炉内热分布不完全均匀,结果就是翘曲、开裂或密度梯度。因此,在 CAD 到零件的工作流程中,设计可预测的各向同性收缩是一个关键的前期挑战,并且通常需要针对特定炉子进行迭代测试。
高温可能引发不必要的晶粒生长
驱动致密化的长时间高温也会激活晶界迁移。在氧化铝等陶瓷中,1600°C 以上的无压烧结可能会完全消除孔隙,但会导致晶粒剧烈生长,从而降低机械强度。
这是一个经典的烧结困境:仅通过时间和温度实现完全致密可能会牺牲实现最大强度的细晶粒微观结构。诸如两步烧结、热压或使用掺杂剂固定晶界等先进方法试图将致密化与晶粒粗化解耦,但它们增加了炉循环的复杂性。
并非所有孔隙都能仅靠热量去除
在常规烧结的最后阶段,闭合孔隙与晶界隔离。由于没有短路扩散路径,去除它们的驱动力会急剧下降。即使经过数小时,仍会残留一小部分体积的残余孔隙。
这种残余孔隙会严重散射光线,阻碍透明度,并成为断裂源。解决这个“最后孔隙”问题通常需要从简单的常压炉烧结转向压力辅助工艺(热等静压或热压),这引入了仅靠热量无法提供的额外驱动力。
如何将此应用于您的 SLS 工作流程
如果您正在开发或使用陶瓷 SLS,打印步骤仅仅是一个开始。您的决策重心必须转移到后处理上,将其视为真正的成型和性能定义操作。
- 如果您的主要目标是机械强度: 切勿跳过高温炉循环。使用完整的脱脂和烧结曲线,并保持足够的保温时间以闭合互连孔隙;如果需要完全致密、无缺陷的零件,请考虑热等静压。
- 如果您的主要目标是最大限度地减少变形: 投资于精确的炉温控制和均匀的加热速率。设计具有超大尺寸的生坯,加入沉降几何结构,并使用与陶瓷收缩系数匹配的基板或垫板。
- 如果您的主要目标是细晶粒微观结构: 避免使用会导致晶粒迅速粗化的高烧结温度。探索低温液相烧结或压力辅助炉,在晶粒有时间生长之前将密度推向终点。
- 如果您的主要目标是光学透明度: 请理解,仅靠无压炉烧结几乎总是会留下残余孔隙产生的雾霾。您必须遵循两步炉策略:常规烧结以闭合开孔,然后使用热等静压炉以压塌最后孤立的孔隙。
打印机为您提供几何形状;炉子为您提供陶瓷。通过尊重潜在的扩散物理学并选择正确的热后处理路径,您可以弥合脆弱的生坯与完全致密的高性能组件之间的差距。
总结表:
| 阶段 / 参数 | 激光烧结 (SLS) | 炉式后处理 |
|---|---|---|
| 主要机制 | 牺牲性粘结剂熔化(毫秒脉冲) | 固态原子扩散(长时间热保温) |
| 最终结构 | 低密度的脆弱“生坯” | 完全致密陶瓷(理论密度的 95–99.9%) |
| 主要功能 | 塑造复杂的零件几何形状 | 清除粘结剂(脱脂)及消除孔隙(烧结) |
| 材料强度 | 无机械结构完整性 | 高机械强度、耐磨及耐高温 |
准备好将您的 3D 打印陶瓷生坯转化为高性能结构组件了吗?KINTEK 专注于先进的实验室设备和可定制的高温炉——包括马弗炉、管式炉、真空炉、受控气氛炉、CVD 和感应熔炼炉——旨在为关键的脱脂和烧结循环提供所需的精确温度控制和均匀加热。
不要让不充分的后处理损害您的陶瓷性能。立即联系 KINTEK,咨询我们的热处理专家,为您实验室或生产工作流程找到理想的高温炉!