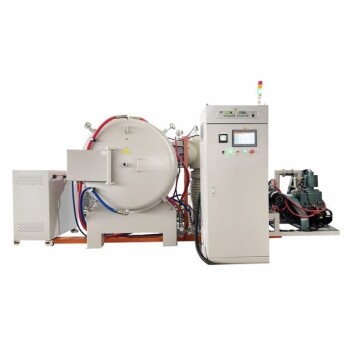
真空管式炉为铜基钎焊提供了三个关键条件:高精度热环境、无氧气氛以及可编程的加热和冷却循环。这些同步条件使铜基钎料能够在没有氧化干扰或无需腐蚀性化学助焊剂的情况下熔化、流动并与基材结合。
核心要点:真空管式炉充当受控反应室,消除氧气并保持极高的温度均匀性。这确保了铜基钎料实现完美的润湿和原子扩散,从而获得适用于关键工业应用的高强度、无泄漏接头。
精密热管理
高温稳定性和控制
该炉提供精确控制的高温环境,通常根据具体的钎料,温度范围在 680°C 至 1150°C 之间。
该环境必须超过钎焊材料的液相线温度,以确保其正确流入接头。
温度均匀性
先进的系统提供精确的温度均匀性,通常在 ±5°C 以内,由 PLC 控制的加热元件进行管理。
均匀的分布对于防止复杂或薄壁组件的热变形至关重要,确保接头的所有部分同时达到反应状态。
可编程的加热和冷却循环
可编程控制器允许进行特定的加热、保温(保持)和冷却阶段。
将零件保持在钎焊温度下约 10 分钟,有助于在受控降温至固相线温度以稳定接头之前,进行必要的界面反应。
气氛和氧化控制
消除氧气
该炉创造了一个高真空环境,通常达到 ≤ 5∙10⁻⁵ mbar 的水平,以从腔室中排出空气。
通过消除氧气,系统防止了铜基材表面氧化物的形成,否则这些氧化物会阻碍钎料的结合。
无助焊剂连接
由于真空环境自然防止了氧化,该工艺不需要化学助焊剂。
这使得接头异常清洁,且没有因助焊剂残留而导致孔隙或腐蚀的风险,这对于航空航天等高可靠性行业至关重要。
惰性气体保护
一些工艺利用惰性气体保护(如氩气)作为纯真空的替代或补充。
这种受控气氛既保护了铜钎料,也保护了钢基材免受高温降解,同时保持了冶金反应的纯度。
促进冶金完整性
原子扩散和界面反应
真空炉为钎料和基材之间的原子扩散提供了所需的动能。
该过程确保钎料不仅停留在表面,而且与基材形成永久的冶金结合。
增强润湿性和流动性
在真空条件下,熔融铜钎料的表面张力降低,提高了其润湿质量。
这使材料能够通过毛细作用深入复杂的接头,确保复杂组件中的无泄漏密封。
了解权衡因素
热变形和循环时间
薄壁组件的快速加热可能导致永久性翘曲或结构削弱。
虽然真空钎焊可产生最高质量的接头,但为了保持接头完整性所需的缓慢冷却循环可能会限制整体生产吞吐量,与大气钎焊方法相比。
材料挥发性
高真空环境可能导致某些具有高蒸气压的合金元素(如锌)蒸发或“沸腾”。
工程师必须仔细匹配真空度和温度与铜基钎料的具体化学成分,以避免在循环过程中改变合金的性能。
应用于您的项目
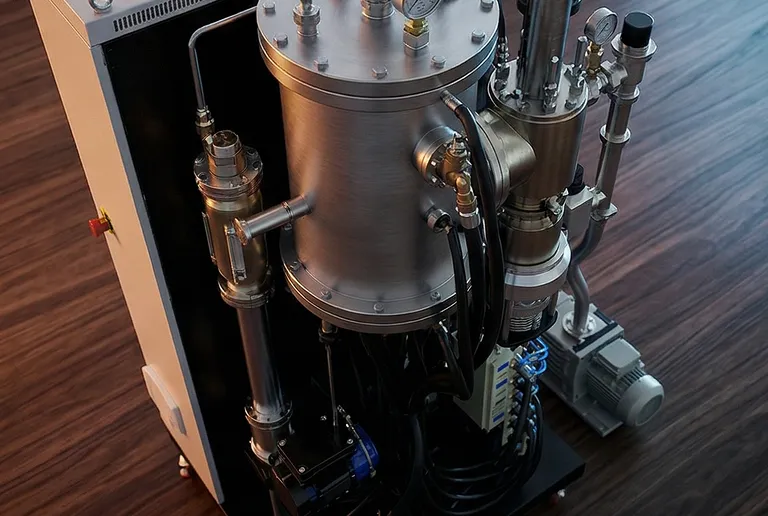
在选择用于铜钎焊的真空管式炉时,您的选择应取决于最终组件的复杂性和性能要求。
- 如果您的主要重点是航空航天或医疗组件:优先考虑高真空水平(≤ 5∙10⁻⁵ mbar),以确保无助焊剂、高纯度且零孔隙的接头。
- 如果您的主要重点是大批量钢对铜连接:使用带有可编程 PLC 控制的炉子,将钎焊工艺与淬火和硬化循环同步,以实现最高效率。
- 如果您的主要重点是精致的薄壁组件:寻找提供负载敏感加热速率和 ±5°C 温度均匀性的系统,以防止热变形。
通过掌握这些核心环境条件,您可以生产出符合最严格机械和真空密封性标准的接头。
汇总表:
| 核心条件 | 参数规格 | 对钎焊工艺的影响 |
|---|---|---|
| 温度范围 | 680°C 至 1150°C | 超过液相线点以实现最佳钎料流动 |
| 真空度 | ≤ 5∙10⁻⁵ mbar | 消除氧化并消除对助焊剂的需求 |
| 热均匀性 | ±5°C | 防止复杂零件的热变形 |
| 气氛控制 | 高真空 / 惰性气体 | 确保清洁、无泄漏和高纯度接头 |
| 过程控制 | 可编程 PLC 循环 | 管理扩散和冷却以保证接头完整性 |
通过 KINTEK 提升您的钎焊精度
利用 KINTEK 行业领先的热解决方案,实现卓越的冶金完整性和无助焊剂接头。无论您身处航空航天、医疗制造还是先进研究领域,我们可定制的高温炉均旨在满足最严格的标准。
我们的综合产品系列包括:
- 真空和管式炉(针对钎焊和 CVD 优化)
- 马弗炉和气氛炉
- 旋转和感应熔炼炉
- 专业牙科和实验室高温系统
不要在接头强度或材料纯度上妥协。立即联系我们的技术专家,设计一套量身定制的炉具解决方案,以满足您独特的铜基钎焊要求和实验室需求。
参考文献
- A. J. Sulaiman H., Tadashi Ariga. Effect of copper based filler composition on the strength of brazed joint. DOI: 10.15282/jmes.13.2.2019.22.0419
本文还参考了以下技术资料 Kintek Furnace 知识库 .