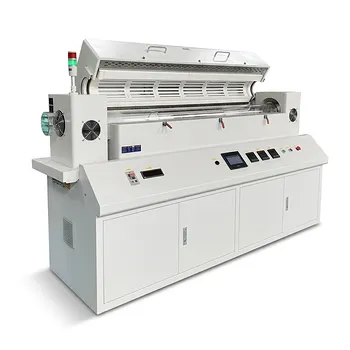
Al7075复合材料浇铸的成功取决于精确的热平衡。在工业马弗炉中将模具预热至通常550摄氏度是强制性步骤,目的是最大程度缩小高温铝液与模具壁之间的温度梯度。这种受控加热可防止热冲击,确保熔体在凝固前完全充满模具,并消除冷隔、内裂纹等严重缺陷。
预热可将模具从被动吸热的“热汇”转变为稳定的热环境,从而调控凝固速率。通过管控这一转变,工程师可以保证Al7075基体与增强颗粒之间具备高结构密度和优异的界面结合。
管控热动力学与流动性
减少热冲击
当熔融Al7075注入冷模具时,极端温差会引发热冲击。快速冷却会导致金属收缩不均,提前在界面处凝固。使用马弗炉使模具接近恒温,可保证熔体与模具作用时不会产生引发表面裂纹的应力。
提升充模性能
预热模具可大幅减慢液态复合材料的初始冷却速率。延长的“液态寿命”让熔融合金能够流入模具的复杂结构和薄壁区域。如果省略这一步,熔体可能会过快失去流动性,形成两股金属无法完全熔合的冷隔缺陷。
消除浇铸缺陷与杂质
控制定向凝固
马弗炉能提供均匀的均热效果,促进定向凝固。通过防止快速无序冷却,金属可以从下向上或朝向冒口实现受控凝固。这个过程对预防会破坏Al7075零件力学完整性的缩孔和内部孔隙至关重要。
脱气除湿
模具和增强颗粒表面通常附着微观层的水分和吸附气体。当800摄氏度以上的熔体接触这些杂质时,它们会迅速汽化,在浇铸件内部形成气孔。在炉内预热模具和颗粒可有效“烘出”这些污染物,保证获得更致密、更均匀的复合结构。
平衡利弊取舍
热循环与模具疲劳
尽管预热必不可少,钢或铸铁模具反复暴露在550摄氏度环境中会引发热疲劳。长期下来会导致模具翘曲或表面退化。必须根据模具材料的耐热性平衡预热温度,才能保证刀具使用寿命。
能耗与精度
长时间(通常长达2小时)将马弗炉维持在高温是高能耗操作。然而,试图用喷枪加热或降低温度来“走捷径”,往往会导致结果不稳定。工业炉的精度是保证整个模具达到均匀温度的必要条件,这是人工热源无法实现的。
如何应用到您的项目中
预热不是“一刀切”的步骤;具体的温度和时长应当根据您的浇铸目标和材料选择量身调整。
- 如果您的核心目标是获得最高致密度:确保模具预热至至少550摄氏度,实现尽可能缓慢的凝固,从而减少内部收缩和气穴。
- 如果您的核心目标是增强体结合:使用马弗炉同时预热模具和颗粒(如碳化硅),可改善润湿性,保证颗粒与Al7075基体牢固结合。
- 如果您的核心目标是尺寸精度:密切监控炉温,确保模具温度不超过合金的临界点,这有助于顺利脱模,获得稳定的最终尺寸。
参考文献
- B. S. Sowrabh, Sathyashankara Sharma. Implication of Pre-Aged Three Step T6 Treatment on the Properties of Granite and Silicon Nitride Particulates Reinforced Al7075 Matrix Composite. DOI: 10.1590/1980-5373-mr-2023-0008
本文还参考了以下技术资料 Kintek Furnace 知识库 .