3D打印机提供的是一个成型的雏形,而非成品零件。
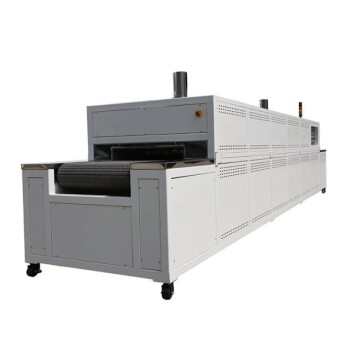
在陶瓷自由成型制造(如立体光刻、SLS、FDC、3DP)中,打印出来的“生坯”本质上是由大量有机粘合剂、蜡或单体粘合在一起的陶瓷粉末。为了将这种脆弱的复合材料转化为致密的结构陶瓷,打印后的两个热处理步骤是不可或缺的:热脱脂用于完全去除有机相,高温烧结用于熔合陶瓷颗粒。所需的实验室炉具必须具备精确的多级温度控制、气氛管理和均匀的气体通风,以防止缺陷并确保完全致密化。
每一个增材制造的陶瓷零件最初都是聚合物-陶瓷混合体。如果没有经过严格控制的脱脂来清除粘合剂,以及随后的烧结来消除孔隙,该组件永远无法成为真正的工程陶瓷。炉具不是附件,它是实现材料转化的关键设备。
生坯:一种多孔的聚合物-陶瓷复合材料
为什么仅靠打印无法使陶瓷致密化
陶瓷增材制造方法在成型过程中使用高达 20–40 vol.% 的有机粘合剂(甲基纤维素、PEG、丙烯酸树脂、蜡)来粘合粉末。由此产生的生坯几乎没有互连孔隙,仅靠聚合物基体维持其形状。激光或喷嘴的停留时间太短——通常仅为 0.5 到 25 毫秒——不足以实现颗粒熔合所需的固态扩散。打印出来的零件本质上是高填充的聚合物复合材料,而不是陶瓷。
两步热处理过程是强制性的
要获得最终的致密陶瓷,必须首先彻底去除有机相而不破坏零件的完整性。然后,必须烧结剩余的陶瓷骨架,使颗粒结合、孔隙闭合,并使物体收缩成坚硬、强韧的实体。跳过或仓促完成任何一步都会导致零件报废。
热脱脂:精细的烧除阶段
为什么受控的升温速率至关重要
有机物的分解会产生挥发性气体,这些气体必须通过粉末网络逐渐逸出。不受控或快速的加热会导致内部压力突然爆发,破坏颗粒堆积,从而导致开裂、起泡、分层或膨胀。精确的低温到中温升温斜率(通常高达约 600°C)使粘合剂有时间进行热降解并扩散出来,而不会损坏陶瓷骨架。
气氛和气体流动的作用
脱脂需要持续的气体吹扫——无论是用于氧化粘合剂的空气,还是用于敏感成分的惰性/还原性气体。具有流动气氛的炉具可以冲走分解产物,并防止残留碳污染,这些污染会削弱最终的陶瓷性能。毛细管萃取(芯吸)可以在早期去除低分子量蜡,但无法提取高分子量聚合物或液体连续性中断后留下的孤立空腔;热烧除是彻底去除粘合剂的唯一可靠途径。
仓促脱脂的后果
如果粘合剂在温度进一步升高之前没有完全排出,残留的挥发物可能会碳化并作为杂质残留,或者在烧结初期突然释放,从而产生内部孔隙和应力集中点。分段脱脂——在关键分解温度下保温——确保生坯成为原始、无粘合剂的预烧结形状,为高温处理做好准备。
高温烧结:熔合陶瓷骨架
固态扩散如何消除孔隙
脱脂后,零件是一个强度极低的脆弱陶瓷颗粒网络。高温烧结(通常高达 1450°C)为固态扩散和晶粒生长提供了热能。颗粒结合,开放通道闭合,整个物体在消除孔隙的同时收缩并致密化——将弹性的生坯形态转化为单体陶瓷。
为什么3D打印本身无法烧结
在选择性激光烧结等方法中,激光相互作用仅持续几十毫秒,对于完全的原子级扩散来说太短了。结果是微观结构不均匀、残余应力大且致密化不足。只有后处理烧结炉才能提供均质化微观结构所需的长时间、稳定的热场,从而实现陶瓷组件预期的高堆积密度、强度、硬度和耐腐蚀性。
在致密化过程中保持形状
在烧结过程中,零件会经历受控的收缩。稳定、均匀的温度环境可以保留打印过程中赋予的复杂3D几何形状,即使在孔隙消失时也能防止翘曲或坍塌。
所需的实验室炉具功能
精确的多级温度控制
炉具必须能够在两个不同的区间执行可编程的升温和保温曲线:温和的脱脂升温(例如,通过粘合剂分解区时为 0.2–2°C/min)和更高温度的烧结保温。没有这些,就无法在不引入缺陷的情况下从脱脂平稳过渡到致密化。
气氛管理和气体通风
寻找那些允许在两个阶段中通入空气、惰性气体或还原性气氛的炉具——气氛炉、管式炉或马弗炉。脱脂过程中的持续气体吹扫可以带走分解产物;烧结过程中,受控气氛可以防止氧化或减少表面污染。对于简单的氧化物材料,600°C 的静态空气马弗炉可能足够,但反应性或高纯度陶瓷需要密封的气氛系统。
温度能力和稳定性
许多氧化物陶瓷(氧化铝、氧化锆)需要 1400–1450°C 的烧结温度才能完全致密化。炉具必须均匀地达到这些水平,并保持最小的热梯度。即使是脱脂阶段也需要在 200–600°C 范围内进行稳定的控制。无法保持设定点稳定性的设备存在局部过热的风险,从而导致局部熔化或烧除不完全。
安全和排气
脱脂会释放挥发性有机副产物,这些副产物可能会在炉内或排气管中冷凝。充足的通风、后燃器选项和安全联锁装置可以保护实验室并确保清洁加工。
了解权衡与常见陷阱
脱脂速度与缺陷风险
更快的脱脂可以节省周期时间,但会显著增加裂纹、孔隙或气泡的几率。确切的安全速率取决于零件厚度、粘合剂配方和气氛。厚截面或粘合剂含量高的零件需要特别缓慢的升温,以允许物质从核心扩散出来。
气氛选择对碳残留的影响
氧化性气氛(空气)可以很容易地烧掉许多有机物,但如果陶瓷对氧化敏感(例如非氧化物陶瓷),则可能会氧化陶瓷。惰性气氛可以防止氧化,但如果气体流量不足以吹走分解产物,可能会留下碳质残留物。采用精确气体控制的平衡方法是关键。
收缩和公差补偿
烧结通常会带来 15–25% 或更多的线性收缩。炉具本身无法物理控制这一点,但均匀的热场可确保均匀收缩;加热不均会导致翘曲。设计人员必须预先补偿尺寸,而炉具必须提供热均匀性,以忠实地再现放大后的几何形状。
如何为您的陶瓷3D打印工作流程选择合适的炉具
根据您的材料和产量目标匹配炉具功能。
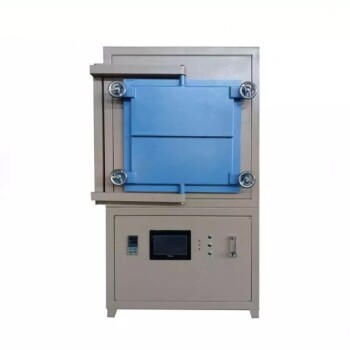
- 如果您的主要重点是氧化物陶瓷(如氧化铝、3YSZ)的经济型脱脂:带有高达约 600°C 的分段升温控制且通风良好的马弗炉或气氛炉通常足以实现清洁烧除,并可与专用的高温烧结炉配合使用。
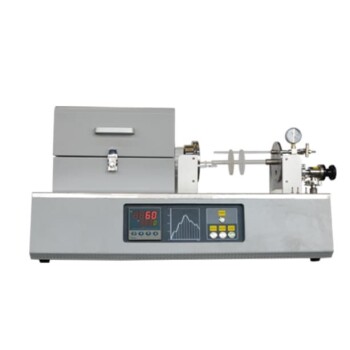
- 如果您的主要重点是加工非氧化物或高纯度陶瓷:投资购买能够达到 1450°C 的密封气氛管式炉或真空炉,具备可编程多级升温和精确的气体流量控制,以防止氧化和碳渗入。
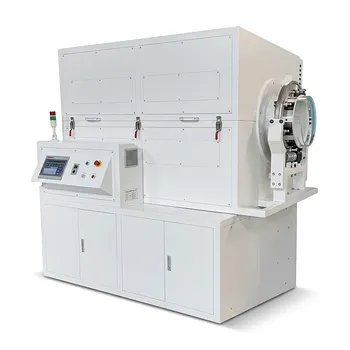
- 如果您的主要重点是研究或小批量开发:寻找台式高温管式炉或箱式炉,它们提供数据记录、多个气氛入口和灵活的编程能力,以便安全地迭代脱脂和烧结曲线。
- 如果您的主要重点是生产规模的增材陶瓷制造:考虑集成式炉具系统,该系统可自动切换气体、提供均匀的区域加热,并包括用于持续处理大量粘合剂的安全功能。
您选择的炉具将脆弱的聚合物-陶瓷打印件转化为完全致密的高性能组件。投资于您的工艺所需的热控制,您就能跨越从打印形状到功能性陶瓷之间的关键鸿沟。
总结表:
| 工艺阶段 | 主要目标 | 典型温度范围 | 必备实验室炉具功能 |
|---|---|---|---|
| 热脱脂 | 彻底清除有机粘合剂而不引入微裂纹 | 200°C – 600°C | 精确的慢速升温控制、持续的气体吹扫/通风、稳定的低温保温 |
| 高温烧结 | 驱动固态扩散,消除孔隙并实现完全致密化 | 1400°C – 1450°C+ | 高温稳定性、均匀的热区、密封气氛/真空控制 |
使用 KINTEK 将您的陶瓷 3D 打印工作流程从脆弱的生坯转化为完全致密的高性能组件。KINTEK 专注于高温实验室设备和耗材,提供全面的可定制炉具系列——包括马弗炉、管式炉、气氛炉和真空炉——专为精确的多级脱脂和均匀的高温烧结而设计。立即消除缺陷风险并实现最佳材料强度——立即联系 KINTEK 的炉具专家,构建您的定制热处理解决方案!